PiSA Farmacéutica Macro Synthetic Fibre Reinforced Jointless Floor
Centro de Distribución Automatizado de PiSA Farmacéutica – Piso sin juntas reforzado con macrofibra sintética
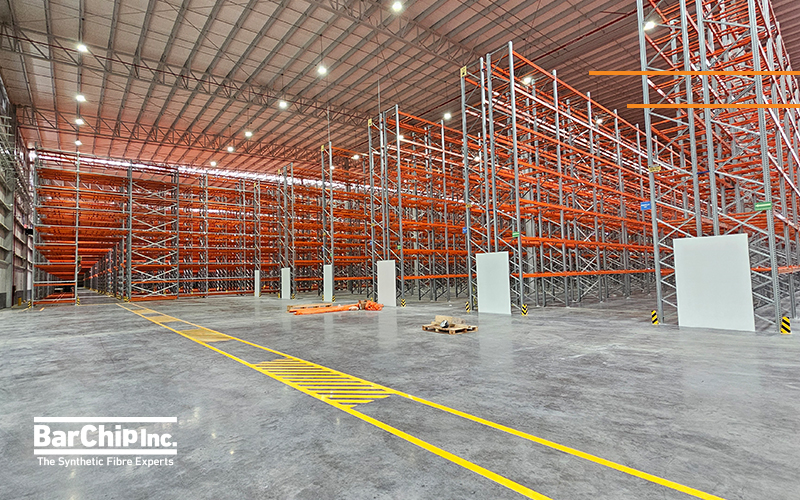
Cuando PiSA Farmacéutica desarrolló su nuevo centro de distribución CDN4 en Jalisco, México, el piso de concreto debía cumplir con las exigencias de un almacén moderno y altamente automatizado.
La instalación utiliza un sistema de estanterías de pasillo muy estrecho (VNA), operado mediante vehículos de guiado automático (AGV), lo que impone exigentes requisitos de planicidad, nivelación, durabilidad y continuidad de la superficie del piso. La conductividad eléctrica, junto con los requisitos de navegación de los equipos automatizados, también hizo que la fibra de acero no fuera adecuada para el piso operativo final.
Esto planteó un importante desafío de refuerzo. Para mantener los beneficios de un diseño de concreto reforzado con fibras, el proyecto requería una solución con macrofibra sintética capaz de proporcionar tanto la resistencia residual requerida como un control eficaz de la fisuración por contracción.
En lugar de limitarse a calcular un diseño equivalente de fibra por fibra, BarChip trabajó junto con Monofloor México y JKP STATIC para desarrollar una nueva solución mediante análisis no lineal por elementos finitos (FEA), diseñada específicamente en función de los requisitos del piso sin juntas de PiSA.
Datos del proyecto
Proyecto: Centro de Distribución CDN4 de PiSA Farmacéutica
Diseñador: Monofloor México / JKP STATIC
Contratista: Rinol
Proveedor de concreto: Holcim
Aplicación: Piso industrial sin juntas
Área del piso: Aprox. 35.500 m²
Espesor de losa: 200 mm
Dimensiones de paño: 20 m × 24 m
Refuerzo: BarChip MQ58 @ 5,3 kg/m³
Diseño: TR34 + análisis no lineal por elementos finitos (FEA)
Requisito principal: Piso sin juntas para operación automatizada VNA/AGV
Diseño del piso sin juntas mediante análisis por elementos finitos (FEA)
Un concepto inicial para las instalaciones de PiSA utilizaba refuerzo con fibra de acero y un piso estructural de dos capas, compuesto por una losa inferior de 120 mm y una losa superior de 180 mm. Cuando el concepto operativo del almacén cambió a un sistema de estanterías VNA operado mediante AGV, también cambiaron los requisitos del piso, creando la oportunidad de desarrollar una solución con macrofibra sintética específicamente diseñada para las nuevas condiciones operativas.
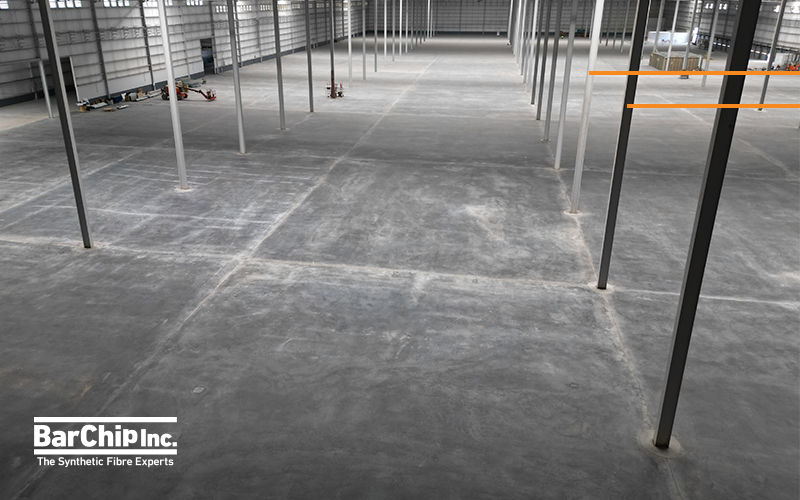
El diseño final consistió en un piso estructural sin juntas de 200 mm, reforzado con BarChip MQ58 y diseñado mediante análisis no lineal por elementos finitos (FEA) en ATENA. El análisis consideró las cargas aplicadas, la contracción del concreto y su comportamiento dependiente del tiempo, los efectos ambientales, las restricciones al movimiento del piso, el comportamiento post-fisuración de las fibras, el desarrollo de fisuras y las deformaciones. El cambio respecto a la configuración original de 300 mm dejó aproximadamente 100 mm de elevación por recuperar, lo que se resolvió mediante una capa de nivelación no estructural de mortero/relleno fluido debajo del nuevo piso estructural.
El análisis FEA demostró que los requisitos estructurales y de servicio podían alcanzarse con aproximadamente 4,0 kg/m³ de BarChip MQ58, con el piso sin juntas diseñado en grandes paños de aproximadamente 20 × 24 m. Para la construcción se adoptó una dosificación más conservadora de 5,3 kg/m³, proporcionando un margen adicional de desempeño y, al mismo tiempo, adaptándose eficientemente al procedimiento de dosificación utilizado en obra.
El diseño adoptó un límite de contracción del concreto de 600 microdeformaciones y también consideró la restricción al movimiento en la base del piso estructural. Una doble membrana de polietileno separó la losa estructural de la capa inferior de mortero/relleno fluido, creando un plano de deslizamiento de baja fricción que permitió que los grandes paños sin juntas acomodaran con mayor libertad los movimientos por contracción y temperatura. Utilizando estos parámetros de diseño, el análisis FEA predijo un ancho máximo de fisura de aproximadamente 0,275 mm y una deformación máxima de aproximadamente 2,86 mm, ambos dentro de los criterios establecidos para el proyecto.
Validación del FEA
Antes de la construcción, se realizaron ensayos de laboratorio y pruebas en obra para evaluar la trabajabilidad del concreto reforzado con fibras (FRC) y su comportamiento durante la colocación y el acabado. El programa también estableció procedimientos de control de calidad para la dosificación, mezclado, colocación y acabado, junto con el muestreo y los ensayos necesarios para verificar el desempeño residual considerado en el diseño.
Diseño y optimización del concreto
Las pruebas de construcción identificaron aspectos a mejorar en la mezcla de concreto original, particularmente las características de los agregados y su efecto sobre la trabajabilidad y el comportamiento del concreto. Al tratarse del primer proyecto de Monofloor con macrofibra sintética a esta escala, el desarrollo y la validación de la mezcla de FRC se convirtieron en una parte fundamental del programa previo a la construcción.
BarChip trabajó en conjunto con ABCD Concretos para realizar evaluaciones de laboratorio de los materiales disponibles para el concreto. A partir de los resultados, se optimizó la mezcla, incluyendo modificaciones en el sistema de aditivos. Posteriormente, BarChip trabajó con Holcim para incorporar estos cambios al concreto de producción.
El concreto final se especificó con una resistencia a compresión a 28 días de 250 kg/cm², una relación agua-cemento máxima de 0,60, un tamaño máximo de agregado de 19 mm y un aditivo de estabilidad volumétrica para ayudar a controlar la contracción. Este desarrollo colaborativo permitió que el productor de concreto, el contratista de pisos, el ingeniero y BarChip, como proveedor de la fibra, abordaran el sistema completo de FRC antes del inicio de la construcción.
Construcción y control de calidad
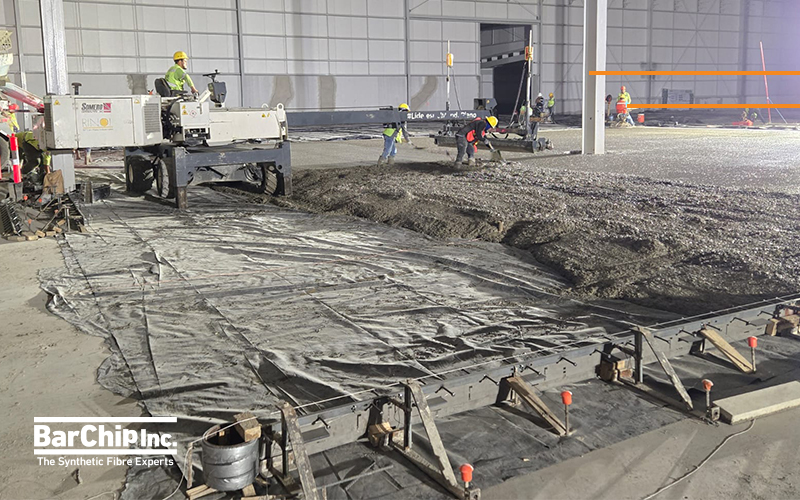
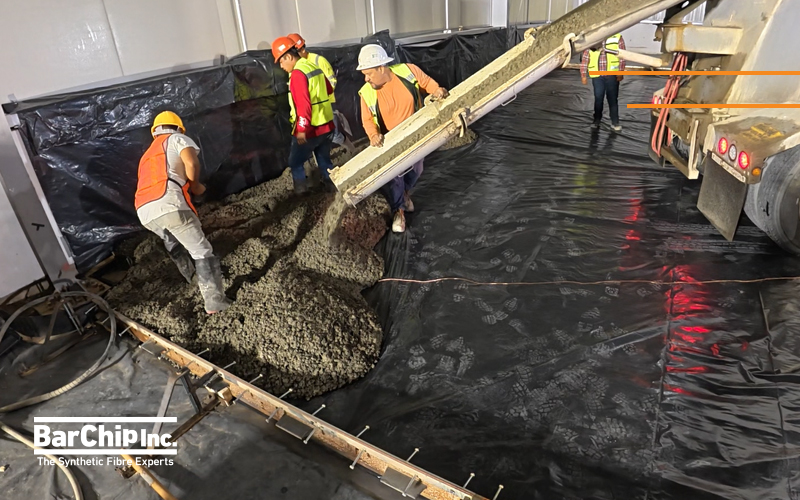
La participación de BarChip continuó durante toda la construcción, trabajando junto con Monofloor y el contratista durante muchos de los colados de concreto. El soporte incluyó capacitación sobre los procedimientos de incorporación y mezclado de la fibra, monitoreo de la consistencia y trabajabilidad del concreto, verificación de la distribución de las fibras, apoyo durante la colocación y el acabado, y coordinación del muestreo para el control de calidad.
Se estableció una estación de dosificación específica dentro del almacén, donde BarChip MQ58 y el aditivo compensador de contracción se añadían directamente a los camiones de concreto en obra. Esto permitió controlar la dosificación y el procedimiento de mezclado de cada carga, ayudando a mantener una calidad uniforme del concreto durante toda la construcción. También proporcionó un área controlada para la recolección y eliminación de los envases de fibra y otros residuos generados durante la dosificación.
El desempeño se verificó durante toda la construcción. Se realizaron tres campañas independientes de muestreo mediante ensayos de resistencia residual según EN 14651, cuyos resultados promedio superaron los parámetros de resistencia residual utilizados en el modelo FEA de ATENA. Esto proporcionó una relación directa entre los supuestos de ingeniería utilizados para diseñar el piso y el desempeño del concreto colocado en obra.
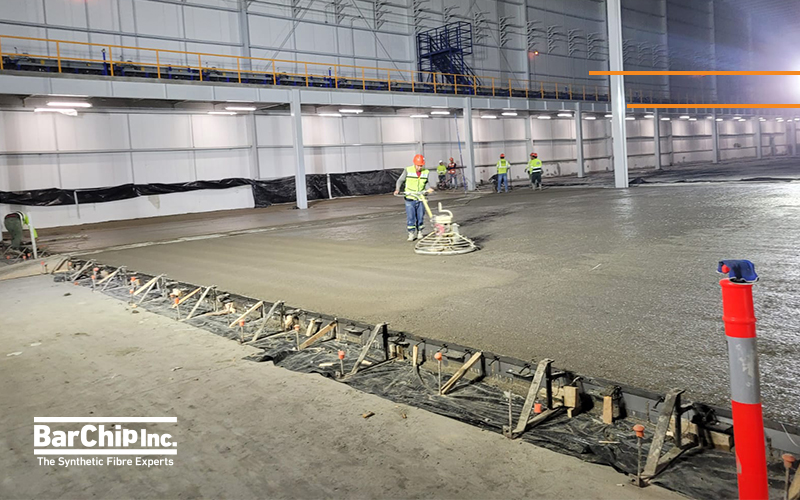
El comportamiento práctico de la fibra fue igualmente importante. Para Monofloor y Rinol, el proyecto demostró que MQ58 podía incorporarse al proceso constructivo manteniendo la trabajabilidad y la calidad de acabado requeridas para un piso industrial de alto desempeño. Rinol destacó especialmente el buen comportamiento de la fibra durante la construcción y la calidad de la superficie terminada.
Más que suministro de fibra
PiSA comenzó con un requisito práctico: desarrollar un piso operativo sin juntas para un sofisticado almacén automatizado. Lo que siguió se convirtió en una colaboración mucho más amplia, que abarcó desde el diseño estructural y la optimización del concreto hasta el soporte durante la construcción, los ensayos de control de calidad y el monitoreo continuo.
El programa de ensayos del proyecto ha dado lugar a investigaciones en curso con la UNAM, ampliando el valor del proyecto más allá del piso terminado y contribuyendo a nuevos estudios sobre el desempeño del concreto reforzado con macrofibra sintética.
PiSA demuestra el valor de adoptar un enfoque integral de ingeniería para pisos reforzados con macrofibra sintética. BarChip y Monofloor trabajaron conjuntamente para desarrollar y ejecutar una solución específicamente diseñada para las exigencias de la instalación, desde el diseño mediante FEA y la optimización del concreto hasta la construcción y verificación. El resultado es un piso sin juntas de 35.500 m² que constituye una importante referencia para el uso de macrofibra sintética en instalaciones industriales altamente automatizadas.